
Một nhà máy sản xuất dây MIG đã dành sáu tháng để theo đuổi tỷ lệ loại bỏ 4% đối với cuộn cuộn ER70S-6. Khiếu nại của khách hàng chỉ ra rằng độ ổn định hồ quang không ổn định, tuy nhiên thành phần hóa học của mọi loại nhiệt đều nằm trong giới hạn chứng nhận. Lỗi cuối cùng được xác định là do sự thay đổi đường kính: dây bị lệch ±0,04 mm trên một ống cuộn nặng 15 kg, làm ảnh hưởng đến độ bám của đầu tiếp xúc và tốc độ nạp. Việc sửa chữa không liên quan gì đến chất lượng thép. Nó đến từ cái máy đang kéo.
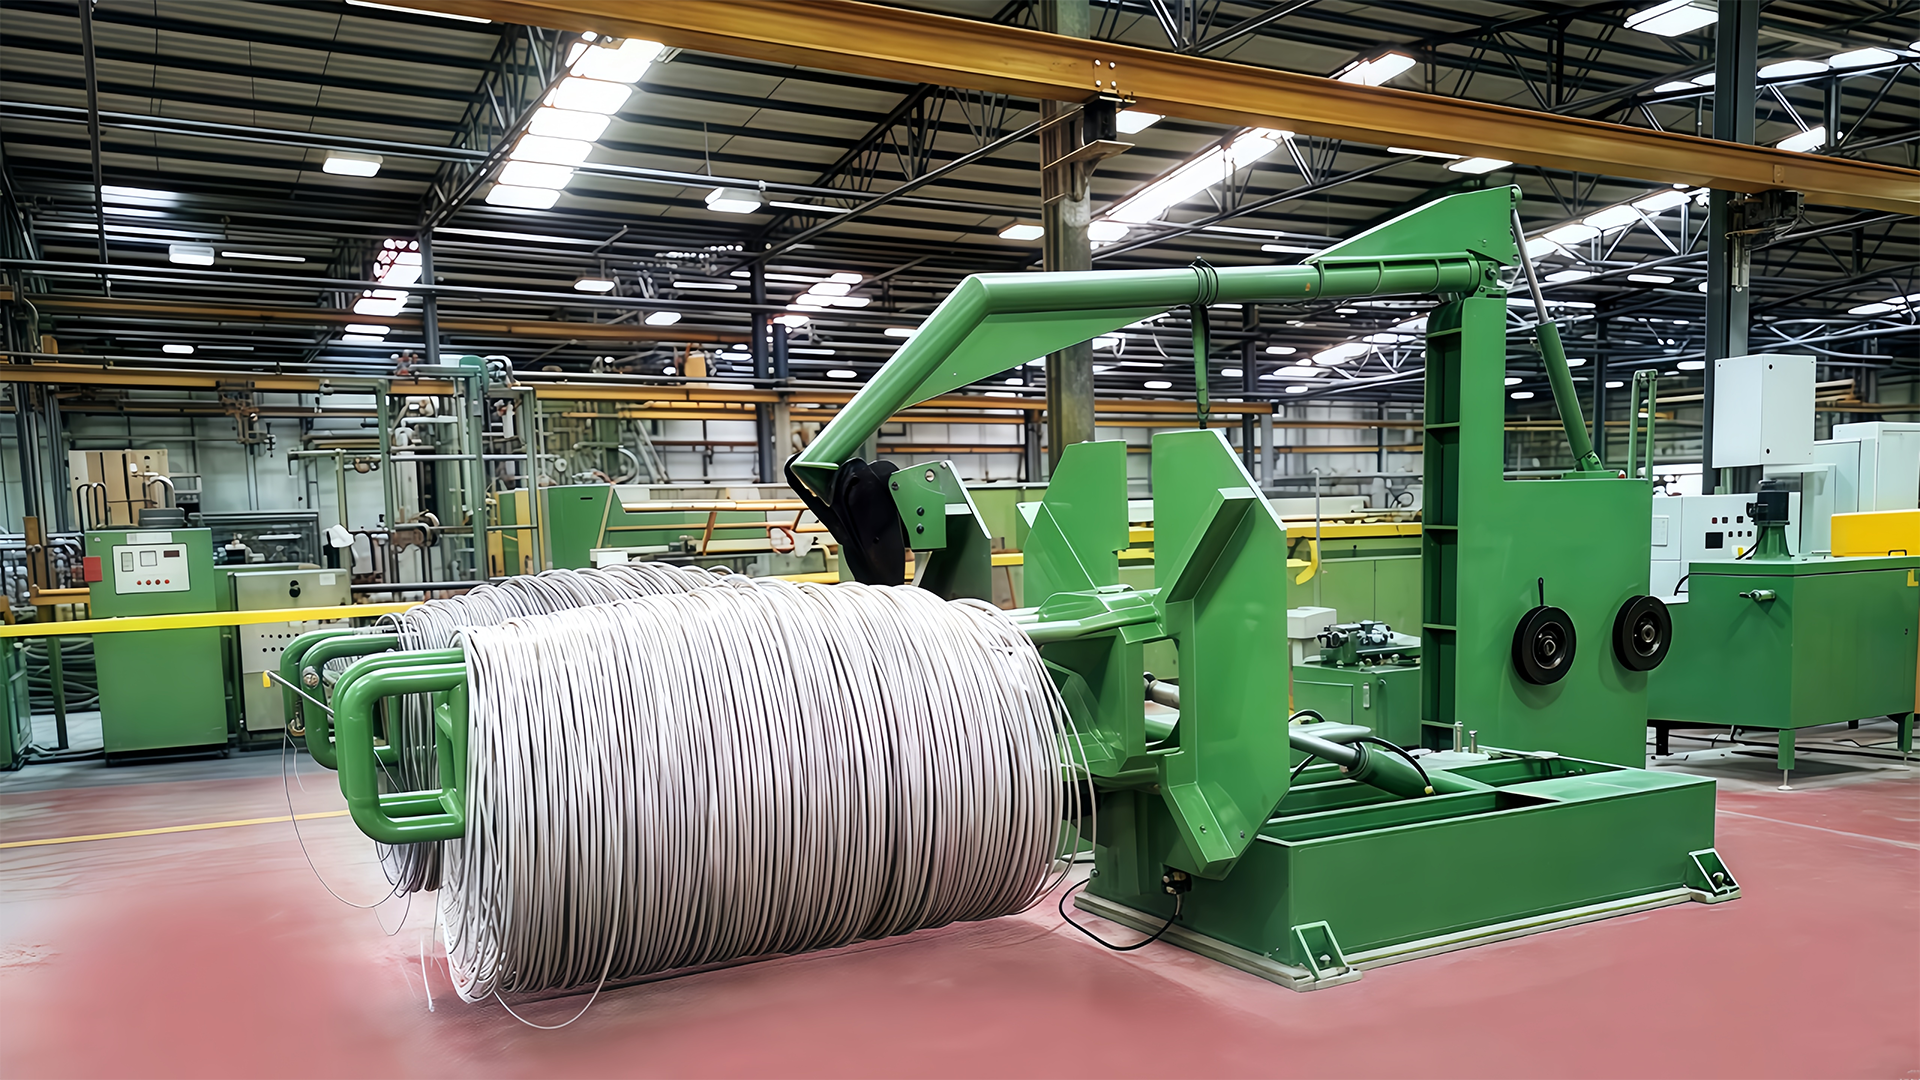
Kết luận rất đơn giản: đối với dây hàn đặc - thép cacbon, thép không gỉ hoặc các loại được phủ đồng - thì máy kéo dây hàn sửa đường kính cuối cùng, tình trạng bề mặt và tính nhất quán cơ học của sản phẩm. Ưu điểm của nó chuyển thành các kết quả có thể đo lường được: dung sai đường kính chặt chẽ hơn, bề mặt sạch hơn, tốc độ dây chuyền cao hơn và chi phí mỗi tấn vận chuyển thấp hơn.
Tại sao máy vẽ lại đặt ra tiêu chuẩn cho chất lượng dây hàn
Sau khi thanh cán nóng đến, dây hàn sẽ trải qua quá trình loại bỏ cặn, kéo, phủ đồng và cuốn cuộn. Bản vẽ thiết lập các kích thước cuối cùng, phạm vi độ bền kéo và trạng thái bề mặt. Lịch kéo dài kiểm soát mức giảm trên mỗi khuôn, tốc độ kéo dài kiểm soát độ giãn dài và hệ thống làm mát giữ cho cấu trúc dây ổn định qua đường chuyền.
Vẽ là bước duy nhất mà máy có thể khóa ở kết quả tốt hoặc dập vĩnh viễn dây có khuyết tật. Nếu đường dây ổn định thì các trạm nối dây và cuộn dây sẽ bảo vệ sản phẩm tốt; nếu không thì không lớp phủ nào có thể cứu được nó.
Hầu hết các khuyết tật vô hình đều được sinh ra bên trong vùng vẽ. Sự dao động tốc độ, khuôn bị mòn, nắp bị lệch hoặc màng bôi trơn bị thiếu có thể tạo ra vết xước trên bề mặt mà sau này bị nứt dưới tác dụng của CO 2 vòng cung. Đó là lý do tại sao các kỹ sư đánh giá một chiếc máy dựa trên ba tiêu chí: độ cứng của khung, độ êm ái của bộ truyền động và khả năng lặp lại của việc kiểm soát độ căng.
Độ chính xác của đường kính: Lợi thế bạn có thể đo lường
Ưu điểm đầu tiên giúp phân biệt máy hiện đại với máy cũ là tính nhất quán về đường kính. Một máy đường thẳng dẫn động mỗi trục ở tốc độ bề mặt phù hợp, do đó dây được kéo dài mà hầu như không bị trượt. Khi mỗi khối có bộ truyền động servo hoặc biến tần, tỷ lệ giữa các khối vẫn bị khóa và dây sẽ giảm liên tục trên mỗi khuôn từ đồng hồ đầu tiên đến đồng hồ cuối cùng.
Theo thuật ngữ tại xưởng, dây thành phẩm nằm bên trong khoảng ±0,01 mm ở kích thước nhỏ. Đó là sự khác biệt giữa một ống cuộn tiếp liệu trơn tru trong suốt quá trình chuyển số và một bộ cuộn buộc người vận hành phải thay đầu tiếp xúc hoặc siết chặt lại các cuộn cấp liệu nhiều lần.
Chất lượng bề mặt giữ cho hồ quang ổn định
Bề mặt hoàn thiện quan trọng hơn đối với dây hàn so với hầu hết các sản phẩm kéo khác. Dây được tiêu thụ ở tốc độ cao thông qua một đầu tiếp xúc nhỏ và bất kỳ vết xước, vết cặn hoặc cặn dầu bôi trơn nào sẽ làm xáo trộn tiếp xúc điện, làm tăng tia lửa hoặc kéo oxit vào vũng hàn.
Máy đóng góp theo ba cách. Căn chỉnh khuôn giữ cho dây đồng trục với lỗ khuôn và ngăn ngừa mài mòn một bên. Bôi trơn ngăn chặn sự tiếp xúc giữa kim loại với kim loại và giữ nhiệt độ khuôn ở mức thấp. Làm mát, thông thường thông qua các nắp làm mát bằng nước, sẽ ngăn chặn vết oxit xanh loại bỏ các lô thành phẩm.
Các loại không gỉ như ER308L và ER316L thậm chí còn đặt ra yêu cầu cao hơn về bề mặt. Vẽ ướt là phương pháp tiêu chuẩn vì dây và khuôn được ngâm trong nhũ tương, mang lại khả năng làm mát đồng đều và bề mặt sáng bóng.
Tốc độ đường truyền cao hơn và thời gian hoạt động lâu hơn
Tốc độ là lợi thế dễ thấy nhất, nhưng lợi ích thực sự đến từ việc kết hợp tốc độ định mức cao với thời gian ngừng hoạt động thấp. Đối với dây hàn dưới 1,2 mm, dây chuyền bể chứa nước được cấu hình tốt có thể hoàn thành ở tốc độ 800–1.200 m/phút. Máy sấy đường thẳng trên bản nháp thô của thanh 5,5 mm chạy chậm hơn nhưng giữ độ căng đặc biệt ổn định.
Điều quan trọng trên bảng lợi nhuận là sản lượng hiệu quả trên mỗi ca chứ không phải tốc độ trên bảng tên. Việc dừng khi dây bị đứt, thay khuôn và bị rối sẽ loại bỏ lợi ích của động cơ nhanh. Các máy hiện đại xử lý trực tiếp thời gian ngừng hoạt động bằng các hộp khuôn thay đổi nhanh, bù độ căng tự động cũng như các trạm thu và thu giúp dây chuyền tiếp tục chạy trong khi toàn bộ ống chỉ được nâng lên.
Đối với một nhà máy làm việc ba ca, sự khác biệt giữa khả năng sẵn sàng của dây chuyền 70% và 85% là sản lượng tăng thêm hàng năm hơn 20% với cùng chi phí lao động.
Chi phí mỗi tấn thấp hơn nhờ tuổi thọ khuôn, năng lượng và năng suất
Chi phí khuôn là chi tiết đơn hàng dễ so sánh nhất. Một máy giữ cho dây thẳng và khuôn thẳng hàng sẽ kéo dài tuổi thọ của khuôn cacbua vonfram lên một mức đáng kể. Trong lịch trình chuyền nhiều khuôn, mức tiết kiệm đó sẽ nhân lên trên mỗi khối, mỗi ca và mỗi tấn.
Năng lượng là yếu tố thứ hai. Các bộ truyền động hiện đại phục hồi năng lượng phanh thay vì tiêu hao năng lượng dưới dạng nhiệt và chúng tránh được tổn thất cố định của các hệ thống điều tiết cũ. Trên dây chuyền ba ca, mức tiết kiệm năng lượng 10–15% trên mỗi tấn là sự cải thiện trực tiếp cho ngân sách vận hành.
Năng suất là yếu tố thứ ba và thường là lớn nhất. Mỗi sợi dây bị đứt, mỗi cuộn dây được lấp đầy kém và mỗi cuộn dây vượt quá dung sai đều bị mất biên độ. Một chiếc máy ổn định sẽ nâng cao năng suất chuyển đổi và con số đó thường biện minh cho khoản đầu tư nhiều hơn so với việc so sánh giá mua.
Bình chứa nước thẳng khô hoặc ướt: Điều chỉnh máy phù hợp với cấp độ hàn
Mọi nhà sản xuất dây hàn đều phải đối mặt với cùng một quyết định về mặt kiến trúc: công nghệ vẽ nào phù hợp với dòng sản phẩm.
Vẽ đường thẳng khô
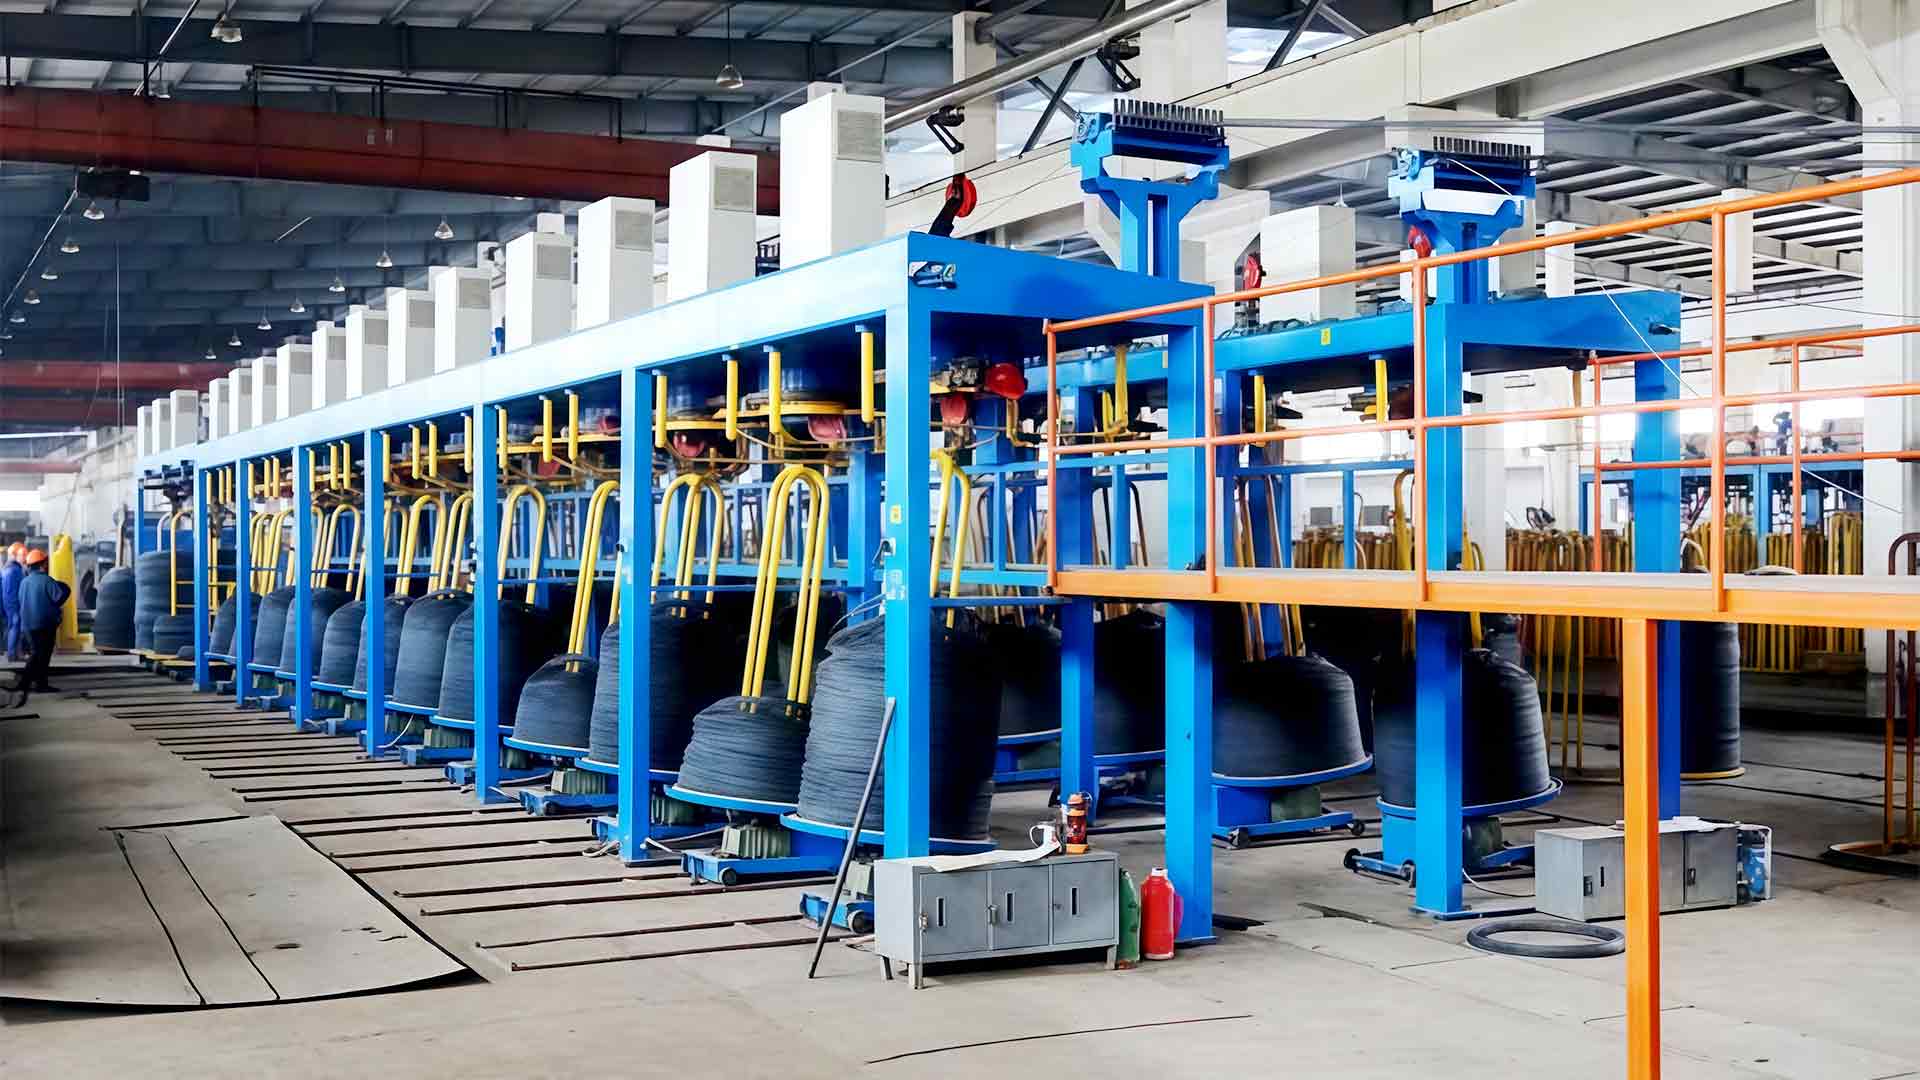
Một máy đường thẳng kéo dây qua các hộp khuôn được gắn thành một đường thẳng, với mỗi trục được điều khiển để phù hợp với tốc độ đi ra của khuôn trước đó. Không trượt có nghĩa là mức giảm trên mỗi khuôn là chính xác, ứng suất cơ học thấp hơn và độ căng vẫn chính xác trong suốt quá trình chạy. Cấu trúc này là sự lựa chọn hợp lý đầu tiên cho các loại thép có hàm lượng carbon thấp như ER70S-6, đặc biệt đối với các bản nháp thô và trung bình từ thanh 5,5 mm.
Bản vẽ bể nước ướt
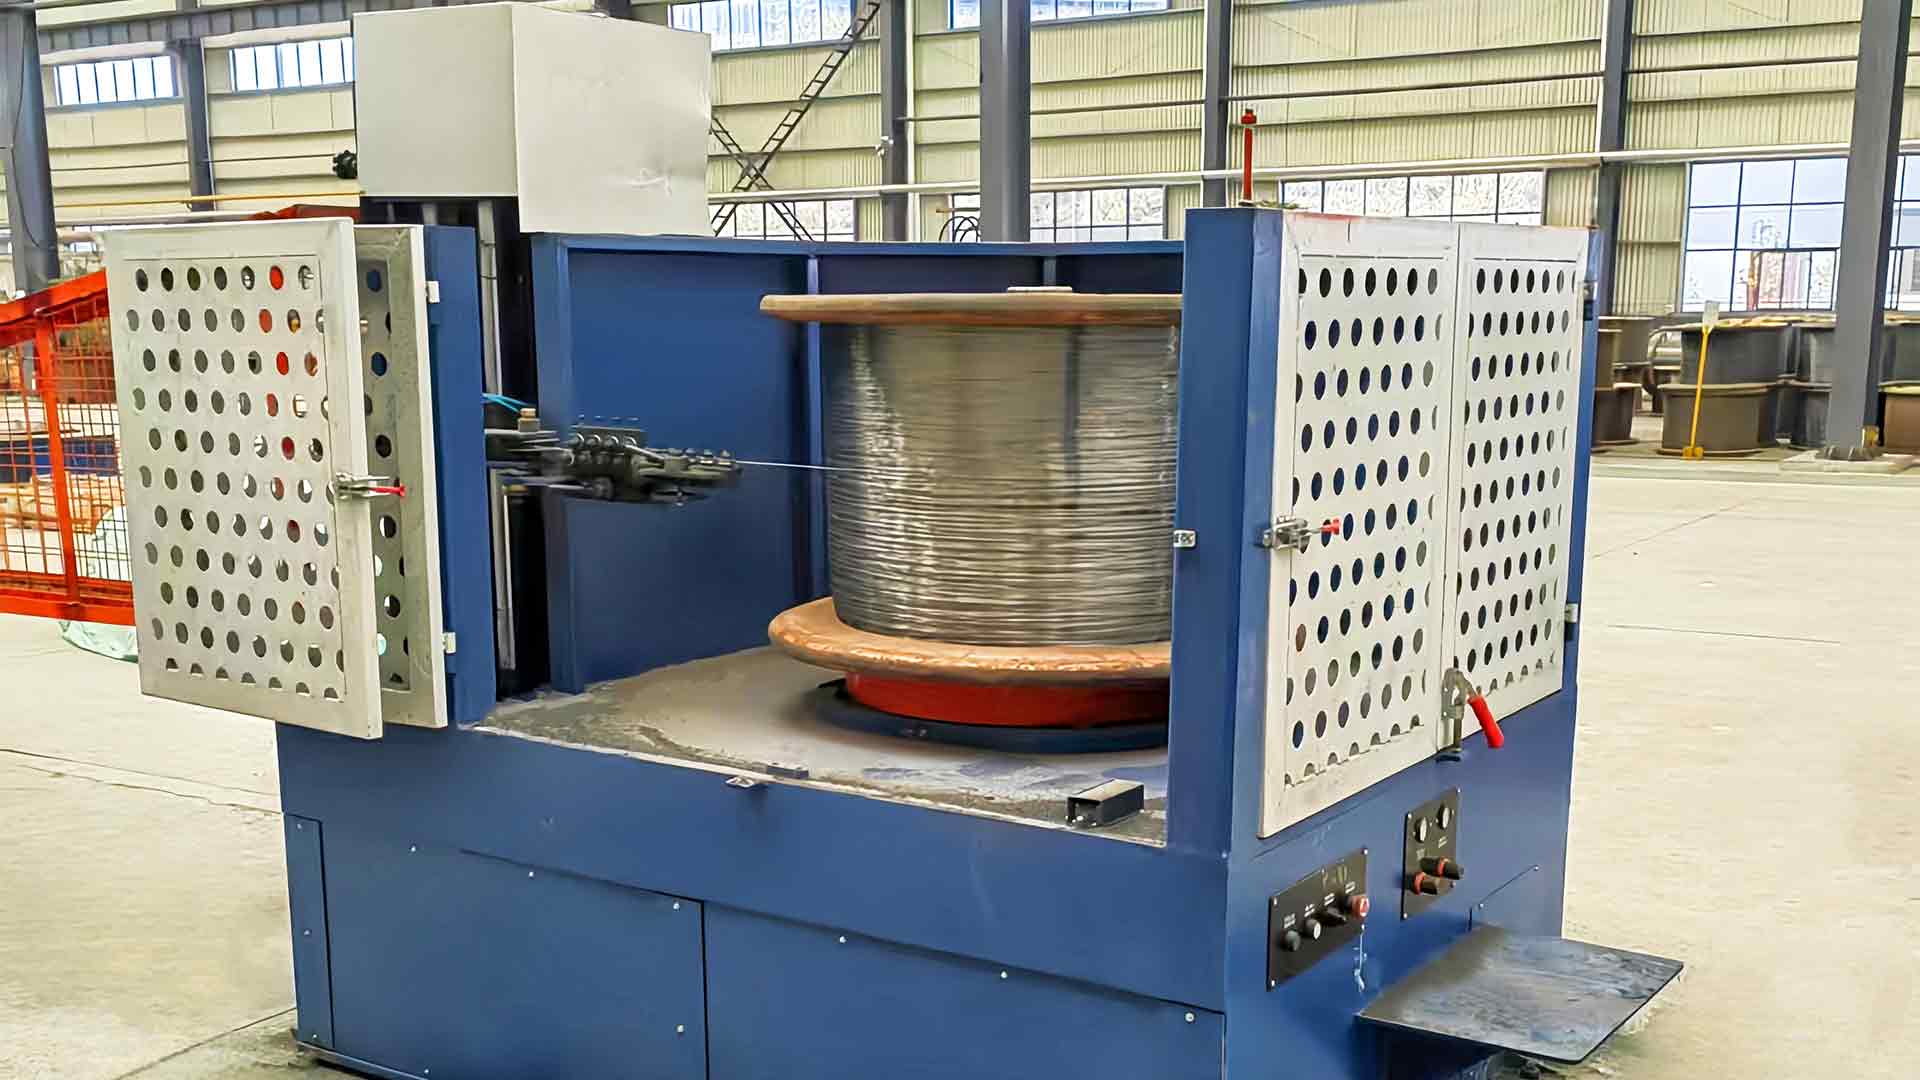
Bản vẽ ướt làm chìm các nắp và chết trong nhũ tương bôi trơn. Quá trình làm mát diễn ra mạnh mẽ và màng bôi trơn diễn ra liên tục, tạo ra bề mặt sáng mà dây MIG mịn mạ đồng và thép không gỉ yêu cầu. Đây là lộ trình tiêu chuẩn cho dây dưới 1,2 mm và cho các loại chất lượng bề mặt cao.
| Khía cạnh | Đường thẳng khô | Bể nước ướt |
|---|---|---|
| Bôi trơn | Bột xà phòng được áp dụng ở mỗi khuôn | Dây chìm hoàn toàn trong nhũ tương |
| Kích thước hoàn thiện điển hình | Phạm vi 1,0–5,5 mm | Dây mảnh 0,4–1,6 mm |
| Bề mặt hoàn thiện | Tốt, phụ thuộc vào việc chuẩn bị que | Tuyệt vời, tươi sáng và nhất quán |
| làm mát | Capstan làm mát bằng nước | Làm mát ngâm, khoảng không tốc độ cao hơn |
| Hành vi trượt | Không trượt, tỷ lệ tốc độ bị khóa | Thiết kế kiểu trượt phổ biến trên kích thước siêu mịn |
| Các cấp độ hàn thông thường | ER70S-6 và các loại thép cacbon tương tự | Dây MIG mạ đồng, không gỉ ER308L / ER316L |
Cách bố trí phổ biến cho dây chuyền MIG mạ đồng là máy đường thẳng khô dành cho các bản nháp thô, sau đó là máy chứa nước để hoàn thiện. Nguyên lý hoạt động được giải thích ở tổng quan kỹ thuật này của máy vẽ dây thẳng .
Kiểm tra thực tế trước khi bạn mua dây kéo dây hàn
Chỉ mua theo tốc độ định mức là sai lầm phổ biến nhất trong loại sản phẩm này. Bắt đầu từ thông số kỹ thuật dây đã hoàn thiện và thực hiện ngược lại cho đến lịch trình soạn thảo.
- Xác định đầu vào và đầu ra: đường kính thanh khởi động, đường kính dây mục tiêu, cấp thép và lộ trình phủ theo kế hoạch ở hạ lưu.
- Xem lại lịch trình vượt qua: số lượng khuôn, mức giảm trên mỗi khuôn và liệu đường kính nắp có phù hợp với đường cong tăng cứng của lớp hay không.
- Xác minh công suất làm mát so với tốc độ đường dây dự định, đặc biệt là độ ổn định của dòng nước và nhiệt độ ở mỗi khối.
- Kiểm tra kết quả thanh toán và kết quả nhận được, vì những thay đổi nhanh chóng của bộ đệm cũng quan trọng như các khối vẽ.
- Hỏi về thiết kế hộp khuôn: liều lượng chất bôi trơn trên mỗi lỗ, thời gian tiếp cận bộ phận giữ khuôn và người vận hành có thể thay đổi khuôn nhanh như thế nào.
Mức độ dễ bảo trì được xếp ở mức gần hàng đầu đối với những người mua thường xuyên. Truy cập nhanh vào các nắp, đường bôi trơn có thể nhìn thấy và giám sát tốc độ trên mỗi khuôn giúp giảm thời gian sửa chữa. Các lỗi phổ biến và chẩn đoán của chúng được thu thập trong hướng dẫn thực tế về các vấn đề thường gặp khi vận hành máy kéo dây .
Ưu điểm của máy kéo dây hàn tập trung ở bốn lĩnh vực có thể đo lường được: tính nhất quán của đường kính, tính toàn vẹn bề mặt, tốc độ đường dây với thời gian hoạt động và chi phí chuyển đổi. Sau này, không có thứ nào trong số này có thể được thêm vào bằng thùng đồng, bộ đệm hoặc trạm đóng gói.
Đối với các nhà máy đang lên kế hoạch cho một dây chuyền mới hoặc thay thế một dây chuyền cũ, hãy chỉ rõ từ chứng chỉ cuối cùng trở đi và khả năng chịu trọng lượng cũng như tính khả dụng cao hơn tốc độ tài liệu quảng cáo. Chọn cấu trúc — đường thẳng, bể chứa nước hoặc kết hợp — dựa trên cấp độ thực tế được vận chuyển. Với kỷ luật đó, máy vẽ sẽ trở thành trung tâm chi phí đáng tin cậy nhất trong nhà máy thay vì nguồn sản phẩm bị loại bỏ.