
Đặc điểm của thép không gỉ Máy vẽ dây Điều đó quyết định sự kết thúc
Không thể sửa chữa bề mặt mờ, mặt cắt ngang hình bầu dục hoặc cuộn dây làm việc cứng vượt quá giới hạn của nó khi bắt đầu. Đây là những tính năng của máy quyết định xem dây không gỉ có để lại hộp khuôn sạch, tròn và đúng kích cỡ hay không.
Thời điểm dây chuyền chuyển từ thép cacbon thấp sang thép không gỉ 304 hoặc 316, các triệu chứng sẽ xuất hiện một cách lặng lẽ. Dây ra khỏi nắp hơi mờ. Độ mòn khuôn mà trước đây có thể dự đoán được sẽ tăng tốc trong một ca duy nhất. Đường kính lệch đi vài phần trăm milimét và cuộn dây bị loại bỏ vì một lý do không bao giờ được coi là lỗi máy.
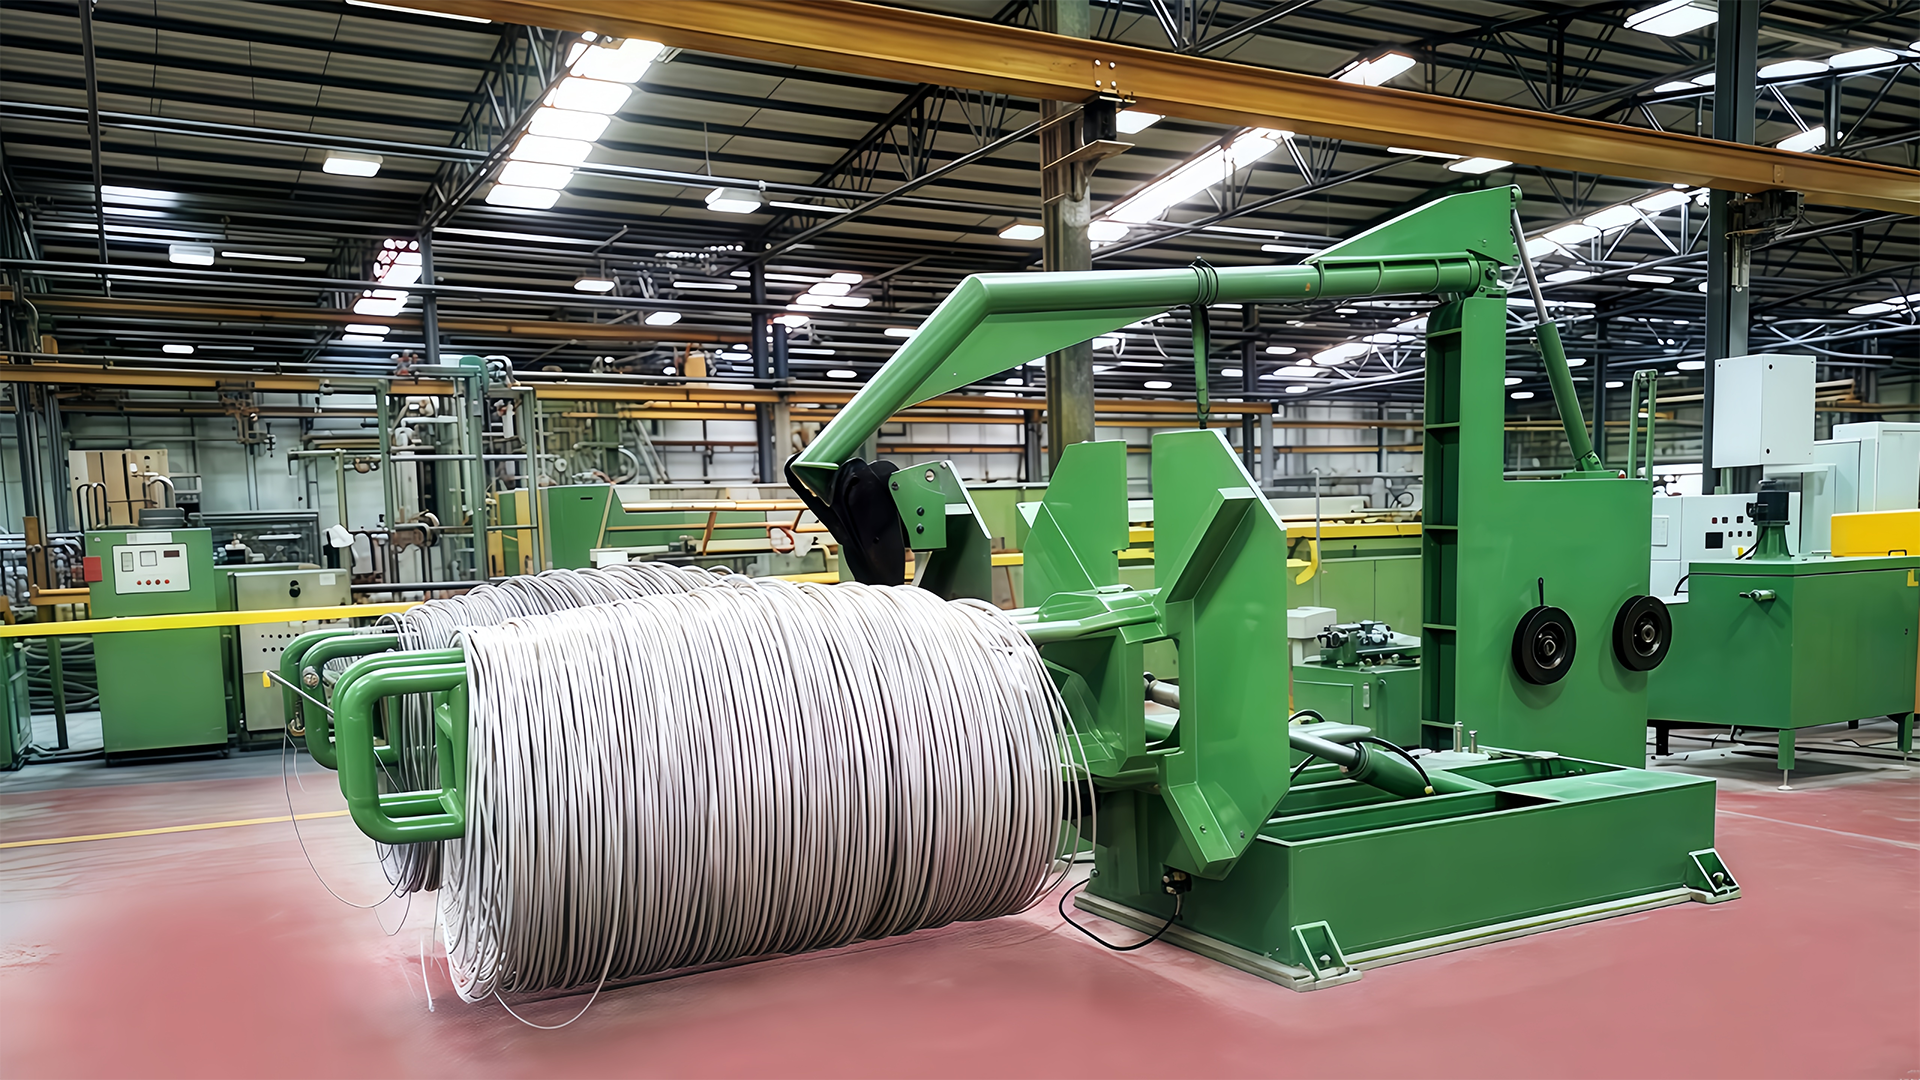
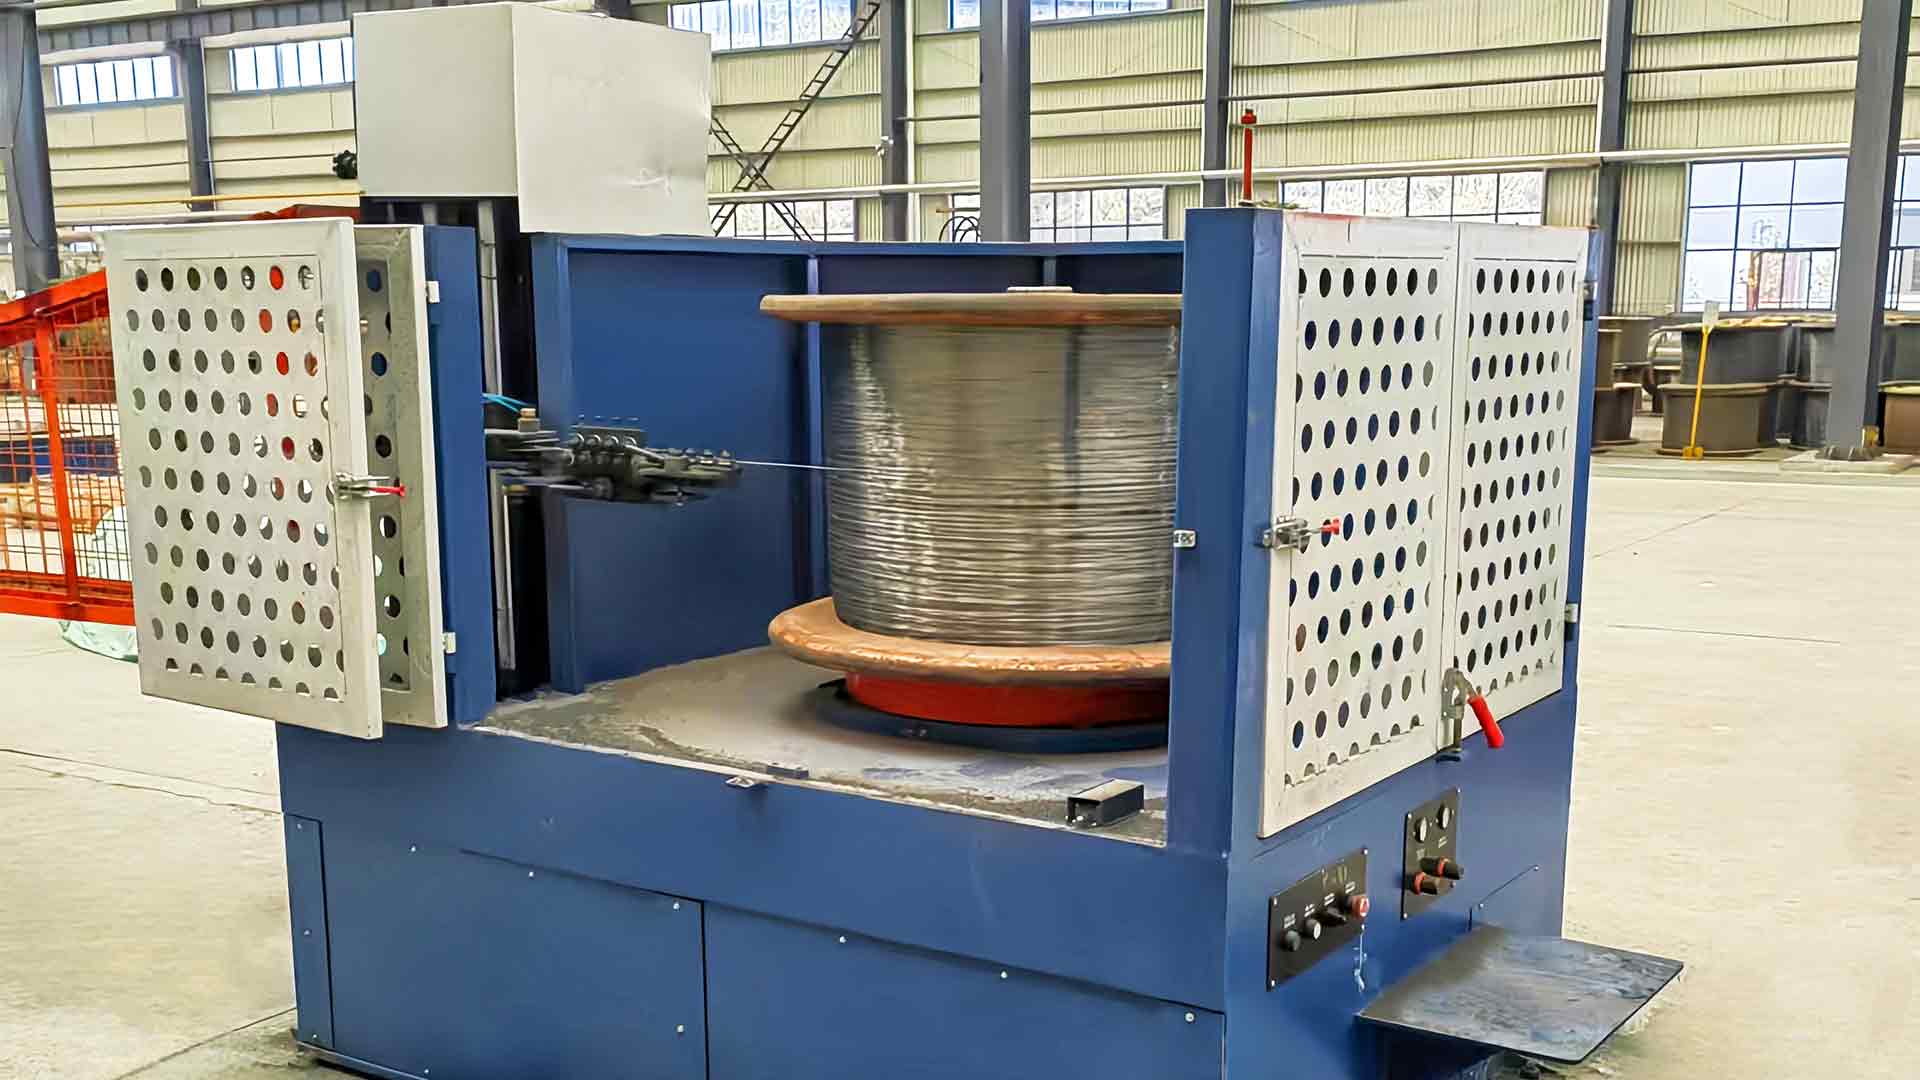
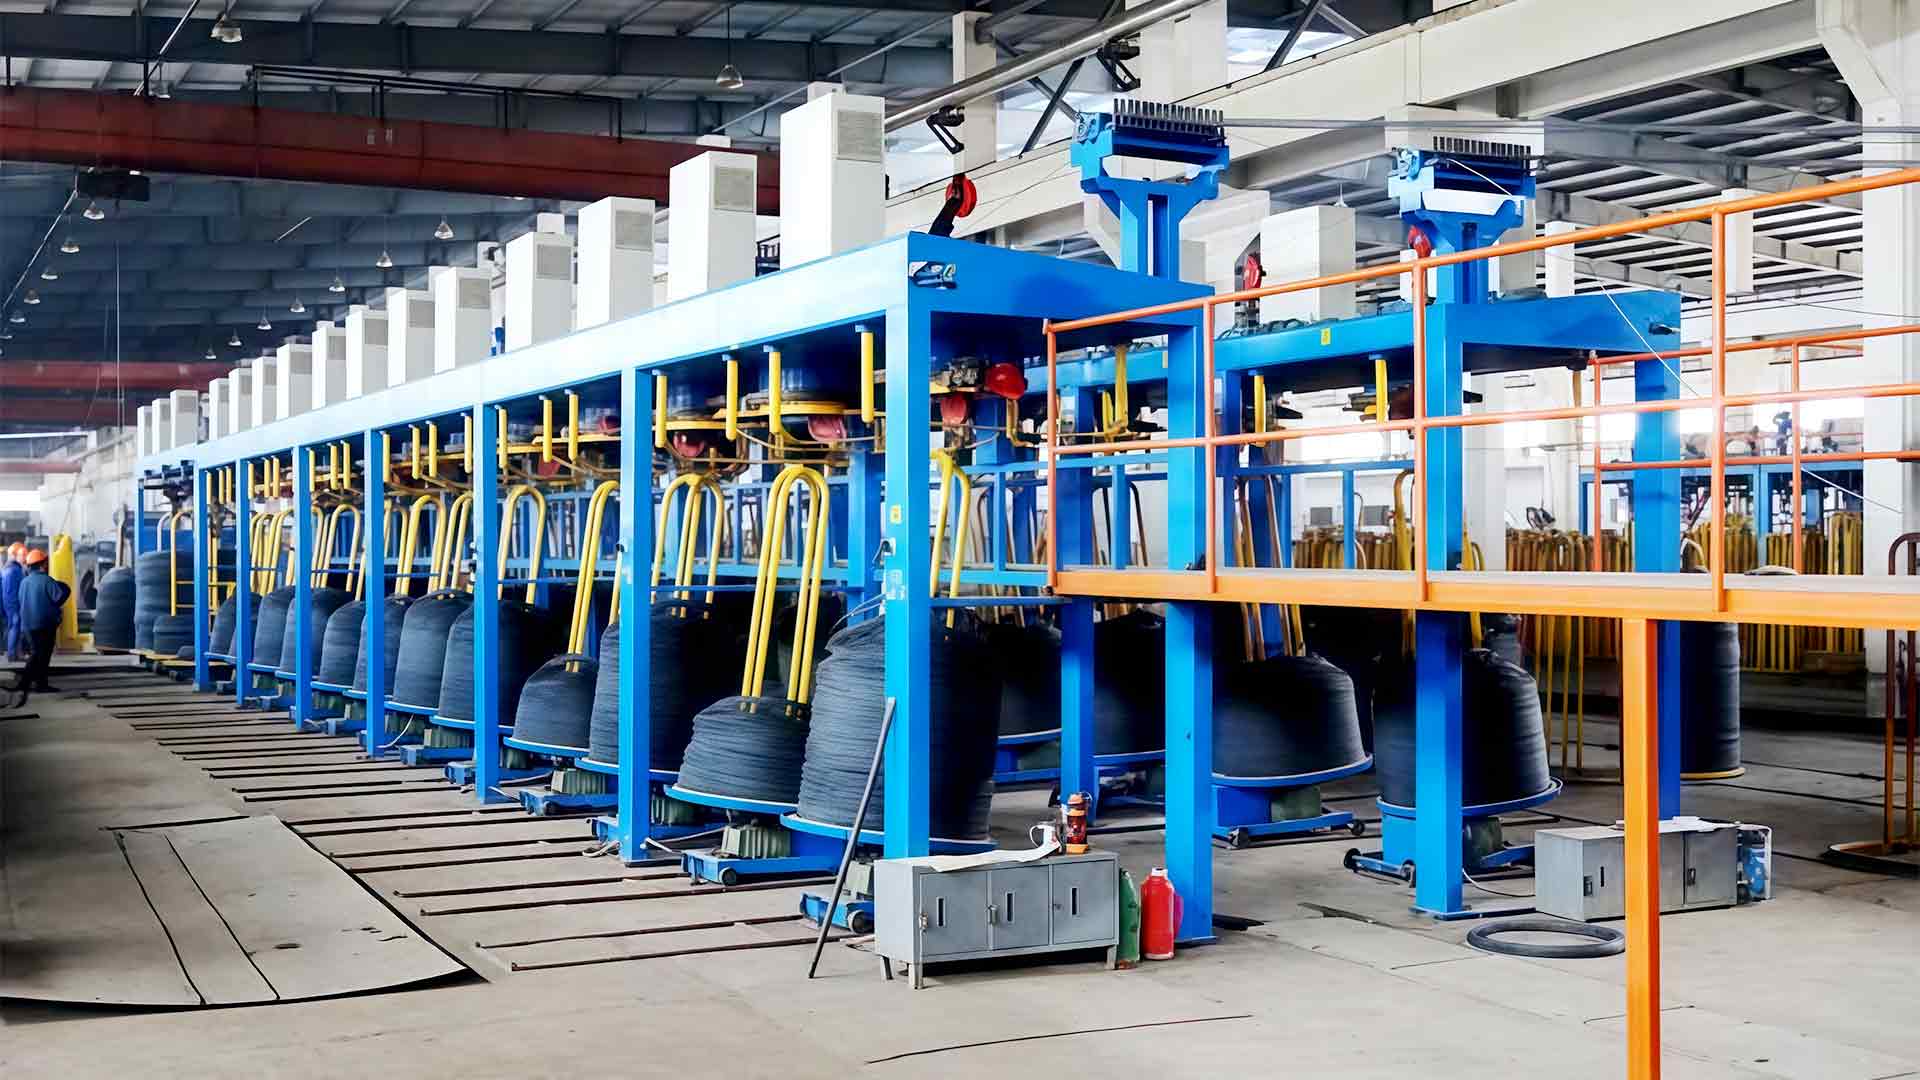
Các tính năng của máy kéo dây bằng thép không gỉ điều khiển điều này rất kém hấp dẫn: làm mát khuôn chìm, chất bôi trơn được lọc, bề mặt capstan bám chặt mà không tạo vết và kiểm soát độ căng đủ ổn định để giữ một phần trăm milimét. Tốc độ đường truyền được đánh giá là biến số cuối cùng đáng được tối ưu hóa và thường là biến số đầu tiên mà người mua hỏi đến.
Tại sao thép không gỉ hoạt động khác biệt bên trong hộp khuôn
Thép không gỉ cứng lại khi bị mài mòn. Khả năng chống biến dạng của nó tăng lên sau mỗi lần vượt qua, do đó, một động cơ kéo dây carbon thấp 1,0 mm mà không bị căng sẽ hoạt động trên thép không gỉ có cùng thước đo. Câu trả lời thông thường là một lịch trình giảm nhẹ hơn: khoảng 10 đến 18% mỗi lần chuyền đối với dây không gỉ, so với 20 đến 25% đối với dây có hàm lượng carbon thấp.
Đường chuyền nhẹ hơn có nghĩa là nhiều khuôn hơn, trình tự kéo dài hơn, nhiệt phân bổ dọc theo máy nhiều hơn và khả năng chịu đựng ít hơn đối với bất kỳ điều gì làm xáo trộn sự căn chỉnh hoặc bôi trơn. Một số tính năng của máy đảm nhiệm hầu hết công việc đó.
| Yêu cầu | Tính năng của máy trả lời nó | Những gì cần xác minh |
|---|---|---|
| Nhiệt ở khuôn | Bản vẽ ướt với khuôn chìm trong bể nước | Thể tích bể, lưu lượng trên mỗi khuôn, dải nhiệt độ |
| Bề mặt hoàn thiện | Khuôn cacbua được đánh bóng, mức giảm nhỏ trên mỗi lượt | Lịch trình vượt qua, số lần chết, góc tiếp cận |
| Tình trạng bôi trơn | Nhũ tương tuần hoàn có lọc và làm mát | Đánh giá bộ lọc, công suất bể chứa, trao đổi nhiệt |
| Độ ổn định căng thẳng | Điều khiển Dancer hoặc ắc quy với phản ứng mô-men xoắn nhanh | Độ chính xác của lực căng khi thay đổi tốc độ |
| Chất lượng ống chỉ | Di chuyển ngang chính xác và lắp ống chỉ cứng nhắc | Khả năng lặp lại di chuyển ngang, hết ống chỉ |
| Phục hồi nghỉ ngơi | Phát hiện đứt dây bằng phanh nhanh | Thời gian dừng, chiều dài dây bị loại bỏ |
Hình học vẽ ướt, làm mát khuôn và dòng dầu bôi trơn
Dưới khoảng 1,2 mm, dây không gỉ hầu như luôn bị ướt. Khuôn được ngâm trong một lớp nhũ tương mang nhiệt ra khỏi vùng khử, bôi trơn vùng tiếp xúc và đẩy các mảnh kim loại ra khỏi khuôn. Bản vẽ khô có thể được thực hiện để gia công trên vật liệu không gỉ nặng hơn, nhưng sự khác biệt thường thể hiện ở chất lượng bề mặt và tuổi thọ khuôn hơn là ở thông số tốc độ.
Nhiệt độ khuôn là ảnh hưởng mạnh nhất đến độ hoàn thiện và tuổi thọ dụng cụ. Hộp khuôn làm mát bằng nước giữ bộ phận giữ khuôn ở nhiệt độ ổn định và giữ cho bề mặt đế không bị giãn nở không đều, đây là nguyên nhân tạo ra hình bầu dục muộn về lâu dài. Hỏi cách làm mát đến từng vị trí khuôn, không chỉ bể.
Độ sạch và nhiệt độ bôi trơn
Khi đường ống bị ướt, nhũ tương sẽ trở thành chất lỏng xử lý có thông số kỹ thuật. Các mảnh kim loại mà quá trình lọc bỏ sót sẽ được kéo trở lại qua khuôn và ghim vào dây; nhũ tương chạy ấm sẽ mất độ bền màng ở nơi có áp suất cao nhất. Xếp hạng lọc, thể tích bể chứa, lưu lượng bơm và kiểm soát nhiệt độ là các tính năng của máy sẽ được trích dẫn, không phải các công việc bảo trì sẽ được khám phá sau này.
Một đường dây được xây dựng cho nhiệm vụ này kết hợp một máy kéo dây bồn nước bố trí với số lượng khuôn được chọn cho đường kính hoàn thiện thay vì mức tối đa theo lý thuyết của máy.
Lựa chọn khuôn, lịch trình giảm và dung sai dụng cụ
Khuôn là phần rẻ nhất trong đơn đặt hàng và là nguyên nhân phổ biến nhất khiến cuộn dây bị từ chối. Trên thép không gỉ, khuôn có hình học chính xác dành cho dây có hàm lượng carbon thấp sẽ đánh bóng không đều, mòn ở ổ trục và bắt đầu để lại dấu xoắn ốc mờ mà khách hàng có thể nhìn thấy dưới kính lúp.
- Góc tiếp cận phù hợp với mức giảm được thực hiện trong đường chuyền đó, do đó công việc được thực hiện dưới dạng nén thay vì ở ổ trục.
- Chiều dài vòng bi đủ dài để định cỡ dây và đủ ngắn để tránh nhiệt ma sát.
- Lỗ khoan được đánh bóng do độ nhám xuất hiện ở khuôn sẽ được chuyển ngay lập tức sang bề mặt dây.
- Chỗ ngồi chính xác trong giá đỡ; khuôn nằm lệch trục một phần sẽ kéo dây hình bầu dục.
- Một kế hoạch mài lại và dự phòng, vì dụng cụ không gỉ bị mòn nhanh hơn dây có lượng carbon thấp ở cùng một thước đo.
Nếu nhà cung cấp không thể cho bạn biết lịch trình vượt qua của máy thì số lượng khuôn trong đề nghị chỉ là phỏng đoán.
Trả giá, căng thẳng và tiếp thu: Nơi đạt được sự nhất quán
Các lỗi được đưa ra trước khuôn cuối cùng là vĩnh viễn, nhưng các lỗi được đưa ra sau đó cũng vậy. Việc thu dây kéo không đều hoặc thu dây khiến dây đến tăng vọt khi cuộn dây giãn ra, biểu hiện dưới dạng thay đổi đường kính, các lớp lỏng lẻo và ống cuộn mà khách hàng không thể chạy ở tốc độ ổn định.
Kiểm soát độ căng được đánh giá tốt nhất thông qua việc thay đổi tốc độ. Tăng tốc từ 200 đến 600 m/phút và lùi lại không được làm dịch chuyển độ căng của dây đủ để dịch chuyển đường kính ra ngoài dung sai và câu trả lời sẽ hiển thị trong một trăm mét đầu tiên của ống cuộn thử.
Hình học ống chỉ và đi qua
Khoảng cách di chuyển và độ lệch của ống cuộn quan trọng hơn trên dây không gỉ mịn hơn so với dây carbon nặng hơn. Vết thương của ống chỉ với các lớp chồng lên nhau sẽ tạo ra sự đột biến ở quy trình tiếp theo và đường vẽ thường bị đổ lỗi. Hỏi xem tốc độ cuốn phù hợp với loại ống cuộn của bạn như thế nào và kiểm tra xem máy có dừng sạch thay vì kéo dây sau khi đứt hay không.
Logic tương tự cũng được áp dụng khi định cỡ máy đánh ống: hướng dẫn này để lựa chọn máy đưa lên bao gồm các loại ống chỉ, độ căng phù hợp và các con số hiệu suất quan trọng.
Điều khiển, khóa liên động và những con số đáng yêu cầu
Đặc điểm kỹ thuật điều khiển là khi hai máy trông giống hệt nhau trên sàn nhà máy bắt đầu hoạt động khác nhau. Các biến số cần xác định là tốc độ mà máy thực sự được đánh giá, phản ứng của bộ truyền động đối với sự thay đổi tải và điều gì xảy ra trong vài giây sau khi đứt dây.
Hãy chú ý điều này: tốc độ dây dẫn được đo bằng trình tự khuôn ngắn hoặc không lắp khuôn hoàn thiện. Thêm các đường chuyền không gỉ thực sự cần thiết và tốc độ thực có thể giảm một phần ba, điều này làm thay đổi tính kinh tế của toàn bộ dây chuyền.
Viết những điều này bằng văn bản trước khi đơn hàng được xác nhận:
- Tốc độ định mức ở khuôn cuối cùng, được trang bị đầy đủ lịch trình vượt qua không gỉ.
- Đường kính nắp, bề mặt hoàn thiện và bố trí làm mát.
- Dòng nhũ tương trên mỗi vị trí khuôn, thể tích bể chứa và phạm vi kiểm soát nhiệt độ.
- Xếp hạng lọc và tần suất các phần tử được thay đổi.
- Độ chính xác và hành vi của lực căng trong quá trình tăng tốc và giảm tốc.
- Thời gian phanh sau mỗi lần phanh và chiều dài dây bị tuột mỗi lần.
- Đánh giá động cơ và loại ổ đĩa trên mỗi đầu.
Ghép máy với dây điện mà bạn thực sự bán
Thép không gỉ bao gồm nhiều loại sản phẩm và máy kéo phù hợp với dây buộc 4 mm không phải là máy phù hợp với dây bện 0,15 mm. Đường kính hoàn thiện quyết định phương pháp kéo, số khuôn và mức tiếp nhận.
- Dây gia cố lò xo, dây thừng và ống mềm trong phạm vi 0,2 đến 1,0 mm được kéo ướt, với chuỗi khuôn dài và ánh sáng truyền qua.
- Lưới thép và dây dệt cần có độ tròn và bề mặt đồng đều hơn là cần tốc độ tối đa.
- Công việc của cáp và dây dẫn bện rất nhạy cảm với độ ổn định lực căng, bởi vì sự thay đổi đường kính xuất hiện trở lại ở giai đoạn bện.
- Chốt, ốc vít và các bộ phận định hình thường được kéo từ thanh không gỉ nặng hơn, nơi chiếm ưu thế là kéo khô và làm mát nắp.
- Dây hàn bổ sung các yêu cầu về độ sạch, trong đó đặt việc lọc và chất bôi trơn trở thành trung tâm của quyết định.
Trên tất cả những điều này, các tính năng trên vẫn giữ nguyên. Chỉ có điểm nhấn là thay đổi: hình dạng khuôn và làm mát cho dây mịn, độ căng và độ cuốn đối với dây được cuộn, thiết kế truyền động và nắp cho thanh nặng hơn.
Bản vẽ dây thép không gỉ kém ổn định hơn bản vẽ có hàm lượng carbon thấp và lý do là do luyện kim chứ không phải cơ khí. Gia công cứng, nhiệt ở khuôn và độ nhạy bề mặt biến các quyết định thiết kế nhỏ thành các khuyết tật có thể nhìn thấy trên cuộn dây.
Các tính năng đáng trả tiền là làm mát khuôn chìm, mạch bôi trơn được lọc và kiểm soát nhiệt độ, dụng cụ và đầu cặp được căn chỉnh chính xác, kiểm soát độ căng chính hãng và cơ cấu tiếp nhận phù hợp với ống cuộn mà khách hàng của bạn thực sự chạy. Mọi thứ khác, bao gồm cả tốc độ tiêu đề, chỉ là thứ yếu.
Dấu hiệu tốt: một nhà cung cấp yêu cầu loại vật liệu, đường kính cuối cùng và loại ống chỉ của bạn trước khi báo giá tốc độ. Cuộc trò chuyện đó là con đường ngắn nhất đến một chiếc máy vẽ giếng không gỉ và nó thường phân tách một đường có dung sai với đường được điều chỉnh mỗi ca.