
Công nghệ vẽ dây
Chức năng của thép cacbon cao Máy vẽ dây
Giảm chỉ là tiêu đề. Công việc thực sự diễn ra trên năm chức năng được liên kết và trên thép cacbon cao, mỗi chức năng có dung sai hẹp trước khi dây bị đứt.
Một thanh carbon cao 5,5 mm đạt tới đường kéo với cấu trúc ngọc trai mịn và độ bền kéo khoảng 1.000 MPa. Chín cái chết sau đó để lại sợi dây 1,6 mm ở áp suất gần 1.900 MPa. Không có gì được thêm vào thép; mỗi megapascal tăng thêm đều đến từ công việc nguội. Chức năng của máy là thực hiện công việc nguội đó đủ nhanh để mang lại lợi nhuận và đủ nhẹ nhàng để dây vẫn tồn tại.
Đó là câu trả lời ngắn gọn. Câu trả lời thực tế là một chuỗi các chức năng: giảm bớt cuộn dây ở độ căng ngược được kiểm soát, kéo dây qua các khuôn nhỏ dần, mang nhiệt ra khỏi khuôn và cuộn dây, giữ cho mỗi cuộn dây ở tốc độ chính xác để dây không bị kéo căng hay chùng xuống, và đặt dây đã hoàn thiện lên ống cuộn hoặc cuộn dây mà không làm hỏng nó. Bỏ qua một trong những điều đó và những điều khác sẽ không còn quan trọng nữa.
Mức giảm trên mỗi lượt là con số quyết định mọi thứ ở hạ lưu: tuổi thọ khuôn, nhiệt độ giới hạn, kích thước động cơ và gói hàng bạn có thể chế tạo ở cuối dây chuyền.
Chức năng cốt lõi, được nêu rõ ràng
Chức năng của máy kéo dây thép carbon cao là giảm diện tích mặt cắt ngang của dây bằng cách kéo nó qua một loạt khuôn, mỗi khuôn nhỏ hơn khuôn trước một chút, đồng thời kiểm soát độ căng, tốc độ và nhiệt độ ở mọi giai đoạn.
Hai sự kiện vật lý chi phối toàn bộ quá trình. Đầu tiên, khối lượng kim loại đi qua bất kỳ điểm nào trong mỗi giây không đổi, do đó, khi diện tích giảm, tốc độ đường dây phải tăng: diện tích giảm 20% tại một điểm có nghĩa là dây rời khỏi điểm đó nhanh hơn khoảng 25% so với khi nó đi vào. Thứ hai, gia công nguội làm tăng độ bền kéo và giảm độ giãn dài. Các loại carbon cao có độ cứng cao khi gia công, đó chính xác là lý do tại sao chúng tạo ra dây lò xo và dây bện tốt, và chính xác là lý do tại sao máy không thể cắn một miếng lớn ở bất kỳ khuôn nào.
Bản thân cơ chế này rất đơn giản và nếu bạn muốn xem hướng dẫn cơ học trước tiên, các trang tin tức của chúng tôi sẽ đề cập đến cách một chiếc máy vẽ biến kim loại thô thành dây tốt . Điều quan trọng về mặt thương mại là mọi chức năng ở hạ nguồn đều kế thừa những sai lầm mắc phải ở thượng nguồn.
Đường giảm: Đường kính giành được ở đâu
Mỗi khuôn thực hiện một công việc: cạo một lượng diện tích được kiểm soát mà không tạo ra vết xước, mặt cắt hình bầu dục hoặc vết nứt bề mặt. Đối với dây có hàm lượng carbon cao, diện tích mỗi đường chuyền giảm thường nằm trong khoảng từ 12 đến 22 phần trăm, với các đường chuyền nặng hơn ở đầu trước và các đường chuyền hoàn thiện nhẹ hơn ở phía sau. Góc tiếp cận khuôn, chiều dài ổ trục và chất lượng cacbua quyết định cách kim loại chảy qua nó. Vòng bi bị mòn đầu tiên xuất hiện khi đường kính bị lệch vài phần trăm milimét, sau đó là bị gãy.
Đây là nơi kiến trúc ổ đĩa quan trọng. Các máy đường thẳng cung cấp cho mỗi dây cáp động cơ riêng hoặc sử dụng bộ truyền động trực tiếp servo, giữ tỷ lệ tốc độ giữa các dây cáp liền kề gần như chính xác, do đó dây được kéo thực sự thay vì bị kéo. Máy có một động cơ duy nhất và cơ học bị trượt sẽ mất độ chính xác đó khi dây đai và ròng rọc bị mòn, đồng thời triệu chứng là độ giãn dài không nhất quán từ đầu ống cuộn đến đuôi.
Làm mát và bôi trơn: Nơi ngăn chặn sự vỡ
Hầu như tất cả các công việc cơ học được đưa vào bản vẽ đều chuyển thành nhiệt và nó xuất hiện chính xác ở những nơi hư hỏng: lỗ khuôn và bề mặt nắp khuôn. Dây carbon cao đạt đến nhiệt độ khuôn có thể phá vỡ chất bôi trơn thông thường, ngay cả ở mức giảm khiêm tốn. Đó là lý do tại sao dây chuyền này cần bộ phận giữ khuôn làm mát bằng nước, nắp đậy làm mát bằng nước và bột xà phòng được chọn dựa trên điểm nóng chảy và độ bền màng thay vì giá mỗi kg.
Lỗi bôi trơn hiếm khi xảy ra nghiêm trọng. Nó trông giống như một bề mặt hơi xỉn màu hơn, sau đó bị ghi điểm nhẹ, sau đó một con xúc xắc bị kéo ra ngoài mức chịu đựng sớm vài tuần. Trên dây có hàm lượng carbon cao, quá trình chuyển đổi từ trạng thái chấp nhận được sang đứt có thể xảy ra bên trong một cuộn dây, đó là lý do tại sao lưu lượng nước làm mát và mức tiêu thụ xà phòng cần được kiểm tra mỗi ca thay vì hàng tháng.
Chất lượng khuôn là nửa còn lại của phương trình. Cấp độ cacbua, độ bóng lỗ khoan và độ đồng tâm vỏ quyết định mức độ đồng đều của tải kéo trên cung tiếp xúc và do đó khuôn tồn tại được bao lâu trước khi đường kính bị lệch.
Tiếp nhận và lưu cuộn: Nơi quyết định gói hàng
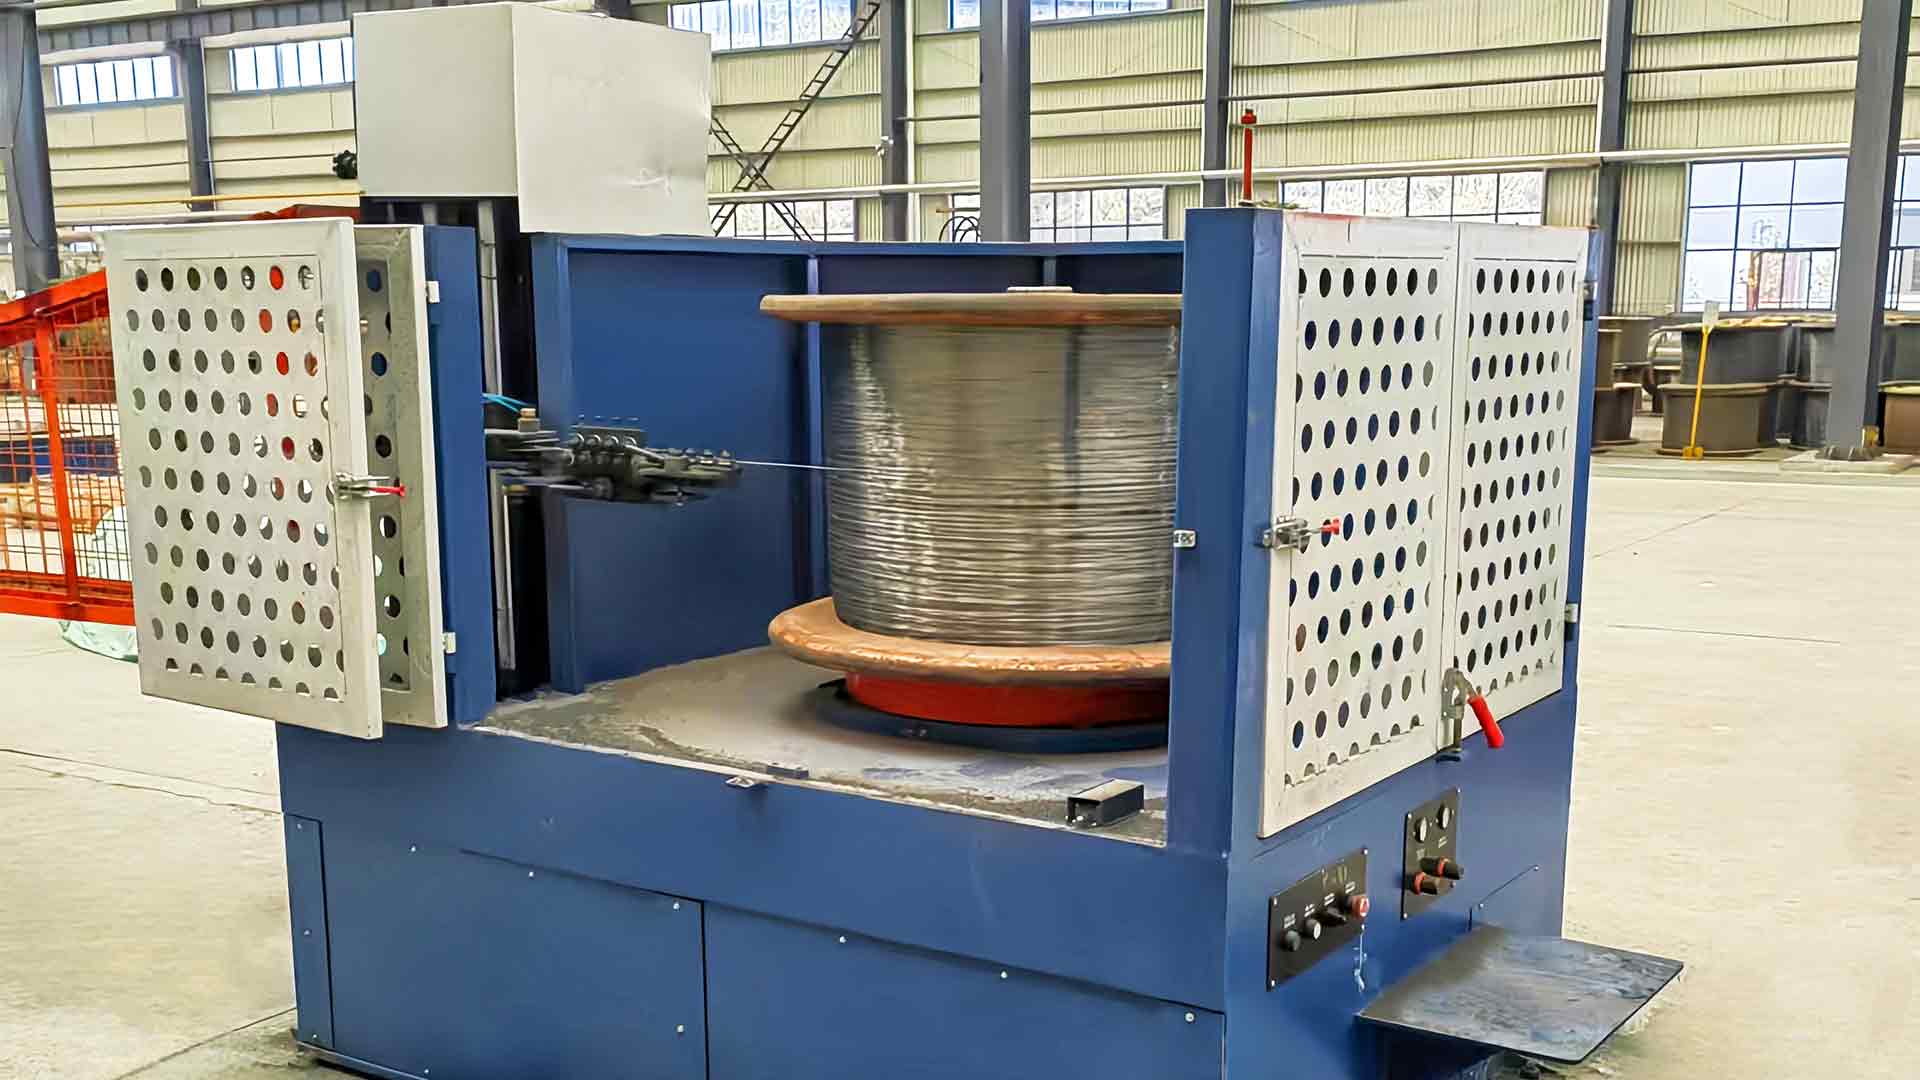
Mọi thứ ngược dòng đều bị lãng phí nếu dây đến ống cuộn có các lớp chùng, dây quấn chéo hoặc hình số tám tích hợp. Việc cuốn lên phải giữ lực căng nhẹ, ổn định trên toàn bộ gói hàng, tuân theo tốc độ kéo khi ống cuộn đầy và dừng lại mà không giật dây. Dây carbon cao còn lại rất ít độ giãn để hấp thụ lực giật, do đó, một dây nhảy hoặc bộ tích lũy được điều chỉnh kém thường khiến bạn phải trả giá bằng toàn bộ ống chỉ.
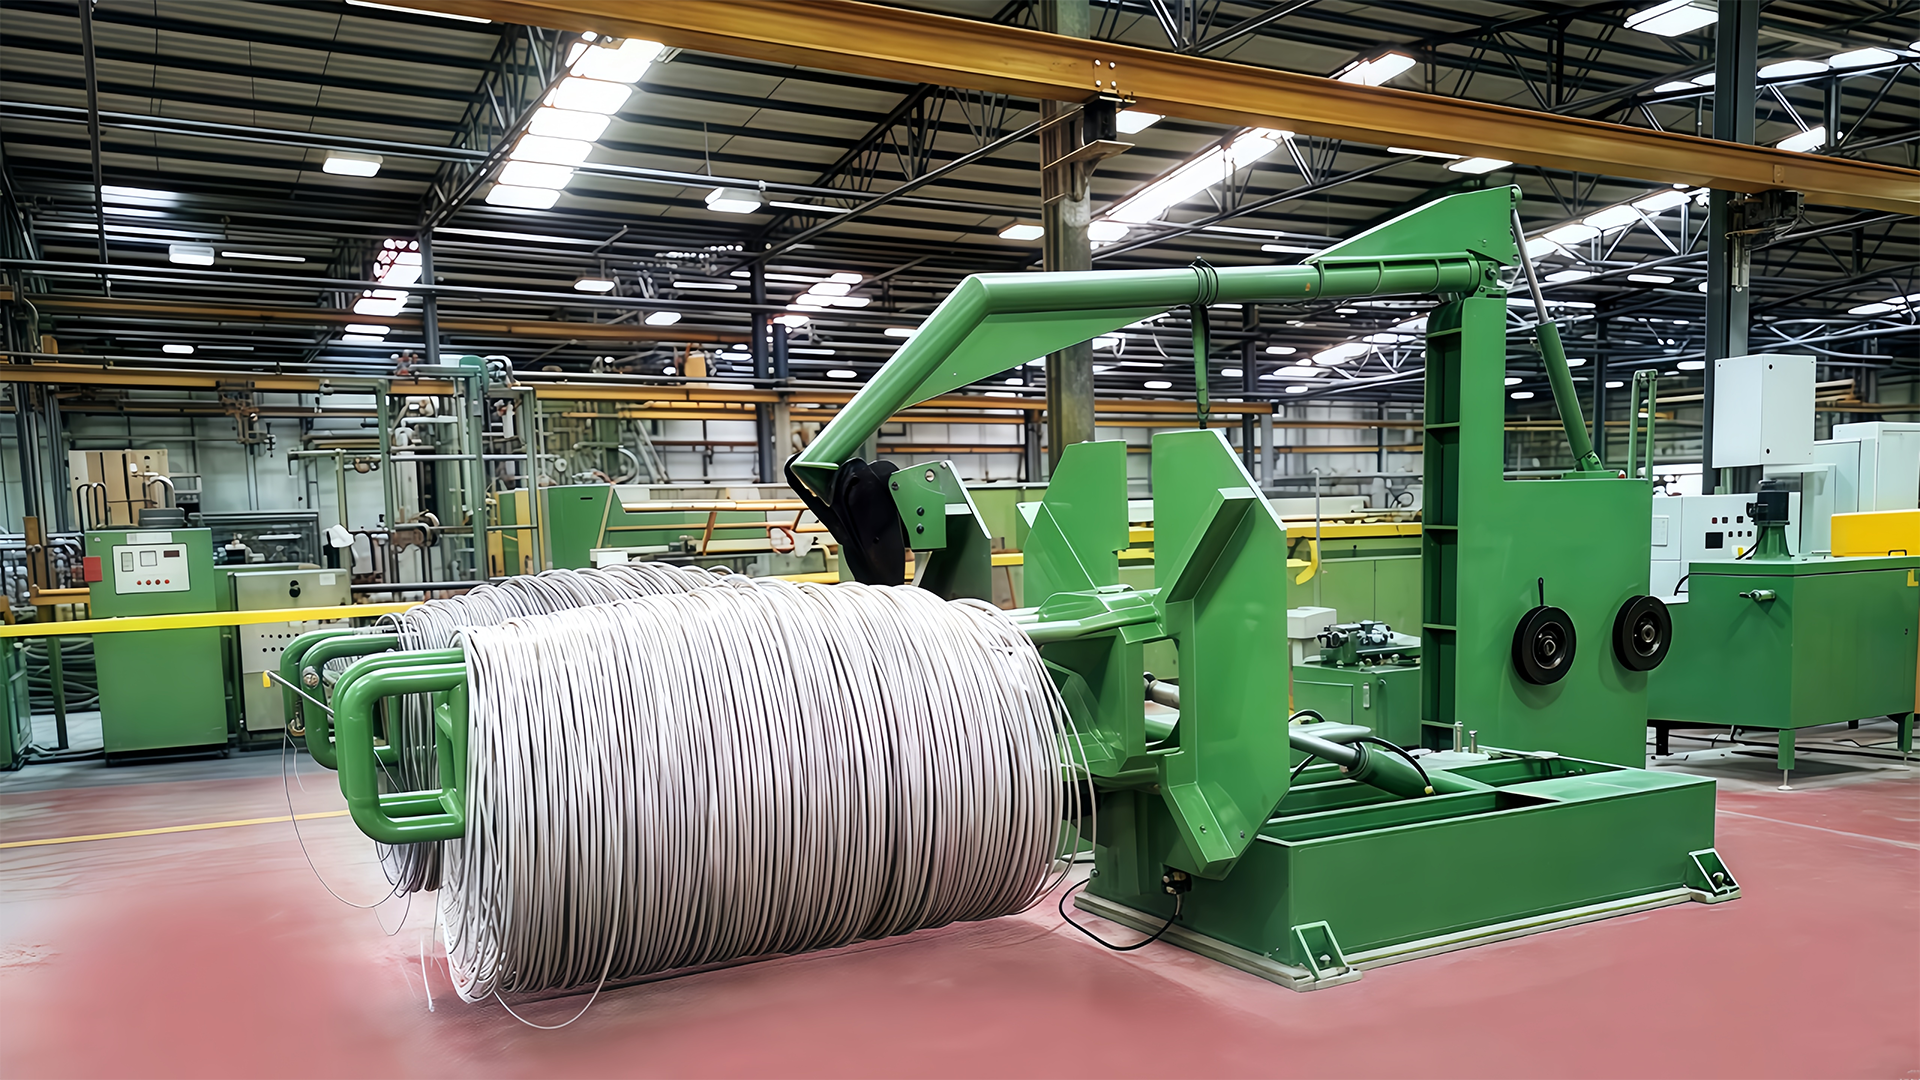
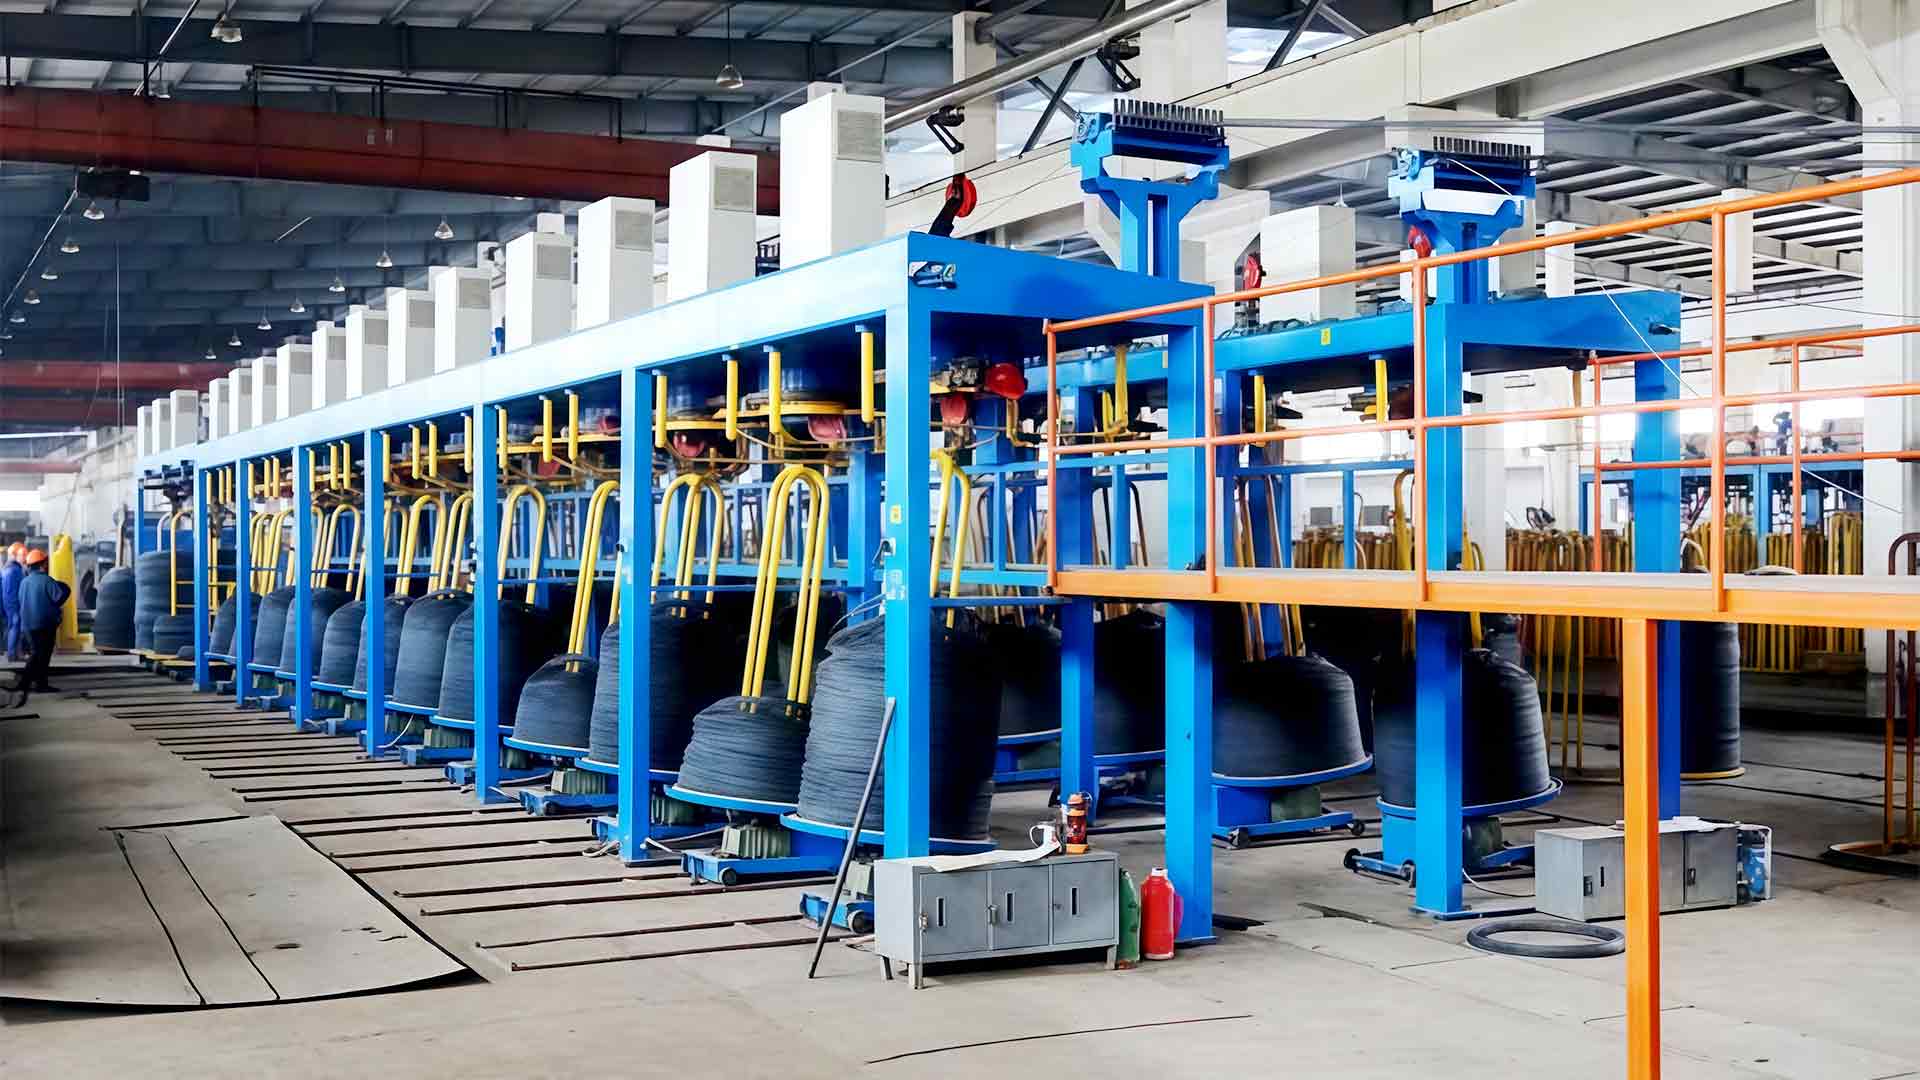
Định dạng máy thay đổi cách thực hiện việc này. Bộ thu cuộn ống phù hợp với dây tự động cấp dây xuống dòng, trong khi máy cuộn ngược và máy cuộn hình hoa mận tạo ra các cuộn dây để xử lý hàng loạt và vận chuyển. Ở kích thước nhỏ hơn, máy cuốn vòi voi giúp gói hàng chặt hơn, đều hơn với ít thao tác can thiệp thủ công hơn.
Carbon cao và Carbon thấp: Điều gì thực sự thay đổi
Máy nhìn giống dòng low carbon. Các cài đặt và thiết bị hỗ trợ thì không.
| tham số | Carbon thấp (0,08 đến 0,25 phần trăm C) | Carbon cao (0,60 đến 1,00 phần trăm C) |
|---|---|---|
| Thanh đến điển hình | 5,5 đến 8,0 mm | 5,5 đến 6,5 mm |
| Giảm diện tích trên mỗi lượt đi | 20 đến 30 phần trăm | 12 đến 22 phần trăm |
| Vượt qua để đạt được kích thước cuối cùng | 3 đến 6 | 8 đến 14 |
| Chuẩn bị ngược dòng | Thông thường không có gì ngoài việc tẩy cặn | Cấp bằng sáng chế cho ngọc trai mịn |
| Nhu cầu làm mát | Trung bình | Giá đỡ và nắp khuôn làm mát bằng nước, liên tục |
| Thay đổi độ bền kéo | Mức tăng khiêm tốn | Khoảng 1.000 MPa đến 1.800 hoặc 2.200 MPa |
| Chi phí nghỉ giải lao | Dừng ngắn, đọc lại dây | Ống chỉ bị loại bỏ hoặc dây bị cắt và hàn lại |
Những điểm đặc điểm đáng ghi lại
Khi hai máy có cùng số khuôn và cùng tốc độ tối đa, sự khác biệt nằm ở chi tiết. Yêu cầu những điều này bằng văn bản:
- Phương pháp làm mát Capstan và liệu bộ giữ khuôn làm mát bằng nước là tiêu chuẩn hay tùy chọn
- Số lượng trục, bộ truyền động động cơ riêng lẻ hoặc bộ truyền động trực tiếp servo và độ chính xác của tỷ số tốc độ được đảm bảo giữa chúng
- Đường kính thanh đầu vào định mức và lịch trình giảm thiểu mà máy được thiết kế xung quanh, không phải là mức tối đa chung
- Loại vận chuyển, trọng lượng gói hàng tối đa và phạm vi căng thẳng, vì gói hàng 500 kg và gói hàng 1.250 kg là các dự án khác nhau
- Khả năng tương thích thanh toán với trọng lượng cuộn dây bạn thực sự mua, bao gồm cả việc cần có giá thanh toán căng thẳng hay thanh toán chi phí kiểu lật
- Vị trí phụ tùng thay thế trên khuôn, vòng nắp và bột bôi trơn, vì dây chuyền có lượng carbon cao tiêu thụ cả ba thứ đó nhanh hơn so với dây chuyền có lượng carbon thấp
Người mua so sánh máy kéo dây thẳng nên yêu cầu mỗi nhà cung cấp lập kế hoạch giảm thiểu đối với thanh dẫn vào và đường kính thành phẩm của riêng họ. Một lịch trình được xây dựng cho sản phẩm của người khác không phải là bằng chứng cho bất cứ điều gì.
Dây đi đâu sau khi vẽ
Các chức năng trên do sản phẩm thiết lập chứ không phải theo catalog máy. Các điểm đến có lượng carbon cao phổ biến bao gồm:
- Dây lò xo cho hệ thống treo, nệm và lò xo công nghiệp, thường được rút ra từ 0,60 đến 0,80% cấp cacbon
- Sợi bê tông dự ứng lực và dây PC, trong đó cường độ kéo ổn định dọc theo chiều dài quan trọng hơn 50 MPa cuối cùng
- Dây gia cố hạt lốp, ống mềm và dây đai, được kéo theo kích thước nhỏ với dung sai đường kính chặt chẽ
- Dây thừng và dây cáp, nơi điều kiện bề mặt quyết định tuổi thọ mỏi nhiều hơn cấp độ kéo
- Hàng rào và dây carbon cao đa năng, trong đó tấn mỗi ca lớn hơn độ hoàn thiện bề mặt
Biển cảnh báo trên sàn cửa hàng
Dây chuyền carbon cao thường thông báo có vấn đề trước khi nó bị hỏng. Đường kính trôi không có điểm thay đổi tốc độ để làm mòn khuôn. Nhiệt độ giới hạn tăng ở đầu ra bình thường hướng tới mạch làm mát chứ không phải thép. Sự phân tán độ giãn dài giữa đầu và đuôi của ống cuộn chỉ ra khả năng kiểm soát độ căng. Đọc chính xác ba tín hiệu này là phần lớn sự khác biệt giữa đường ổn định và đường phản ứng.
Không bao giờ bù đắp cho khuôn bị mòn bằng cách tăng lực căng hoặc tốc độ dây. Cả hai đều tăng tải cho khuôn tiếp theo và rút ngắn tuổi thọ của nó trong một phản ứng dây chuyền kết thúc bằng việc nghỉ vào thời điểm ít thuận tiện nhất.
Ghi lại mức giảm mỗi lần, khoảng thời gian thay đổi khuôn và nhiệt độ giới hạn mỗi ca. Trong vòng một vài tuần, bạn sẽ có một đường cơ sở cho thấy những sai lệch có thể nhìn thấy được vài giờ trước khi ống chỉ bị mất.
Cuối cùng, chức năng không phải là danh sách các tính năng trên bảng thông số kỹ thuật. Máy kéo dây bằng thép carbon cao giành được vị trí trên dây chuyền bằng cách duy trì lịch trình cắt giảm ổn định cho hàng nghìn tấn: cấp liệu ở độ căng đều, làm mát khuôn và cuộn dây, giữ nguyên từng cuộn dây và cung cấp gói hàng mà quy trình tiếp theo có thể sử dụng mà không cần làm lại. Những máy làm được điều này thường yên tĩnh, có thể đoán trước và dễ bỏ qua. Những máy không hiển thị trong báo cáo phế liệu rất lâu trước khi chúng xuất hiện trong báo cáo thời gian ngừng hoạt động.